

При проведении обычных методов сварки металла сложно обеспечить качественный шов, его дальнейшую обработку (особенно, для сложных конструкций), сохранить форму заготовок (деформация и расслоение встречаются очень часто)
Лазерная сварка металла: виды, особенности, оборудование
Лазерная сварка металла: виды, особенности, оборудование

Лазерная сварка сегодня живёт в двух мирах. Первый — стационарные комплексы и роботы на серийных производствах: большие мощности, глубокое проплавление, автоматика. Второй — ручные аппараты, которые за последние годы совершили маленькую революцию: сварщик держит в руках лёгкий «пистолет» с волоконным лазером и варит быстрее аргонодуговой горелки, почти не нагревая деталь. Разберём классы оборудования, их реальные возможности и то, какой инструмент под какую задачу выбирают.
Ручные аппараты лазерной сварки
Типичный представитель класса — аппараты вроде IPG LightWeld: волоконный источник мощностью 1–2 кВт, оптоволоконный кабель и лёгкая сварочная головка-пистолет. Чем ручной лазер отличается от привычной аргонодуговой сварки (TIG):
- скорость — в разы выше: узкий луч плавит кромки быстрее дуги;
- минимальный нагрев — зона термического влияния 0,5–2 мм: тонкий лист не ведёт, видовые изделия не требуют рихтовки;
- чистый шов — ровный, узкий, без брызг; на нержавейке часто не нуждается в зачистке;
- порог обучения ниже — опытный сварщик осваивает аппарат за короткое время, а стабильность шва меньше зависит от «твёрдости руки».
Ниша ручных аппаратов — мелкие и средние серии, видовые изделия из нержавейки и алюминия, корпуса, рекламные конструкции, ремонтные работы. Защитный газ обязателен: сталь варят в аргоне или смесях, алюминий и титан — только в инертной среде.
Стационарные станки и роботы
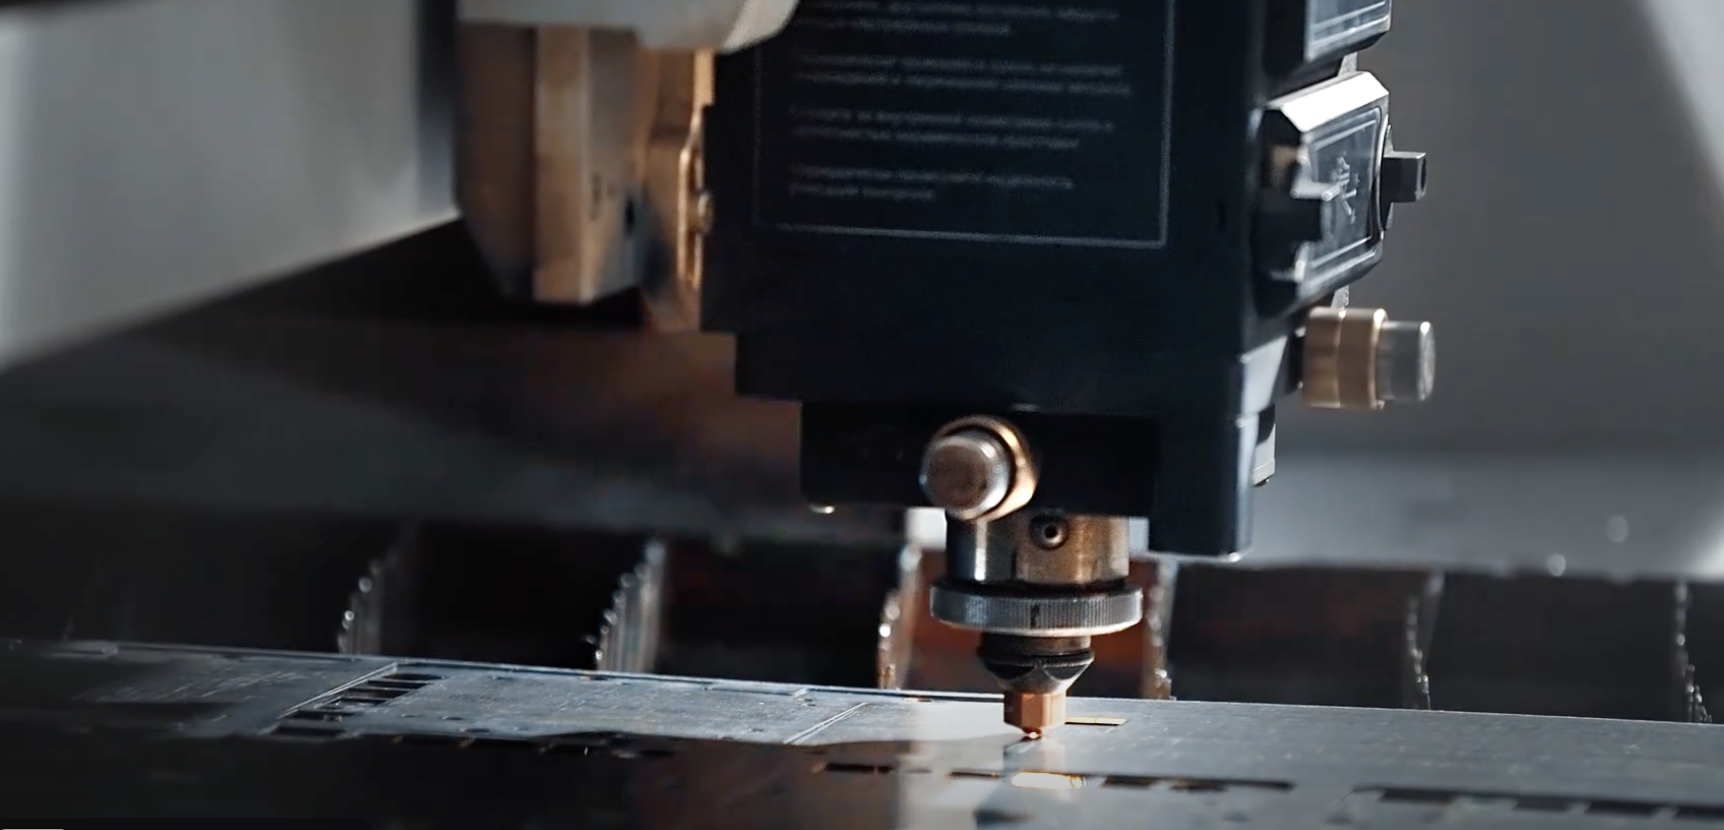
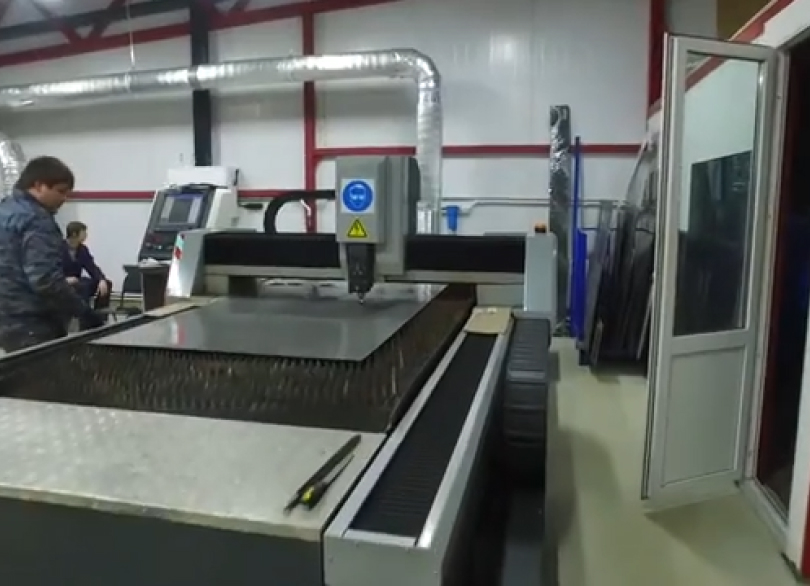
Промышленный класс — портальные и консольные станки с ЧПУ и роботы-манипуляторы с мощными источниками (от единиц до десятков киловатт). Их стихия — серийное производство: автомобильные кузова, глубокое «кинжальное» проплавление толстых деталей, гибридные процессы лазер+дуга для толстостенных конструкций. Комплектация типовая: источник, оптический тракт, сварочная головка, системы подачи защитного газа, перемещения и охлаждения; контроль процесса ведут датчики и камеры. Такое оборудование окупается объёмом — покупать его под разовые задачи бессмысленно, для этого существуют производства с готовыми участками.
Типы лазерных источников
| Источник | Статус | Ниша |
|---|---|---|
| Волоконный | Современный стандарт: КПД до ~30%, минимум обслуживания | От ручных аппаратов до многокиловаттных роботов |
| Твердотельный (Nd:YAG) | Классика точных задач | Микросварка, электроника, ювелирные и медицинские изделия |
| Газовый (CO₂) | Уходящее поколение в сварке металла | Исторически — толстостенные детали; вытесняется волоконными |
| Гибрид (лазер + дуга) | Специализированные комплексы | Толстостенные конструкции: скорость лазера + заполнение дуги |
Виды соединений
Независимо от класса оборудования, лазер варит двумя базовыми способами: встык (кромки проплавляются на всю толщину, шов однородный, без присадки) и внахлёст (листы перекрываются и локально прижимаются — зазор между ними держат минимальным, до 0,2 мм). По режиму излучения различают шовную сварку непрерывным лучом и точечную импульсную для тонкостенных и мелких деталей. Подробно о физике процесса, преимуществах и свариваемых металлах — в статье про технологию лазерной сварки.
Какой класс оборудования под какую задачу
| Параметр | Ручной аппарат | Стационарный станок | Роботизированный комплекс |
|---|---|---|---|
| Мощность | 1–2 кВт | 2–12 кВт | До десятков кВт |
| Типичные толщины | Тонкий и средний лист | Средние и толстые детали | По задаче линии |
| Серийность | Единичные изделия и малые серии | Средние серии | Массовое производство |
| Гибкость | Максимальная: любые узлы, ремонт | Детали в пределах стола | Запрограммированные операции |
| Порог входа | Умеренный | Высокий | Очень высокий |
Безопасность: три железных правила
- отражённый лазерный луч опасен для глаз и кожи — работа только в защитных очках соответствующего класса и с экранированием зоны сварки;
- кромки должны быть чистыми и сухими: влага и загрязнения дают поры и снижают прочность шва;
- защитный газ — не опция, а часть технологии: алюминий и титан без инертной среды свариваются с дефектами.
Лазерная сварка на нашем производстве
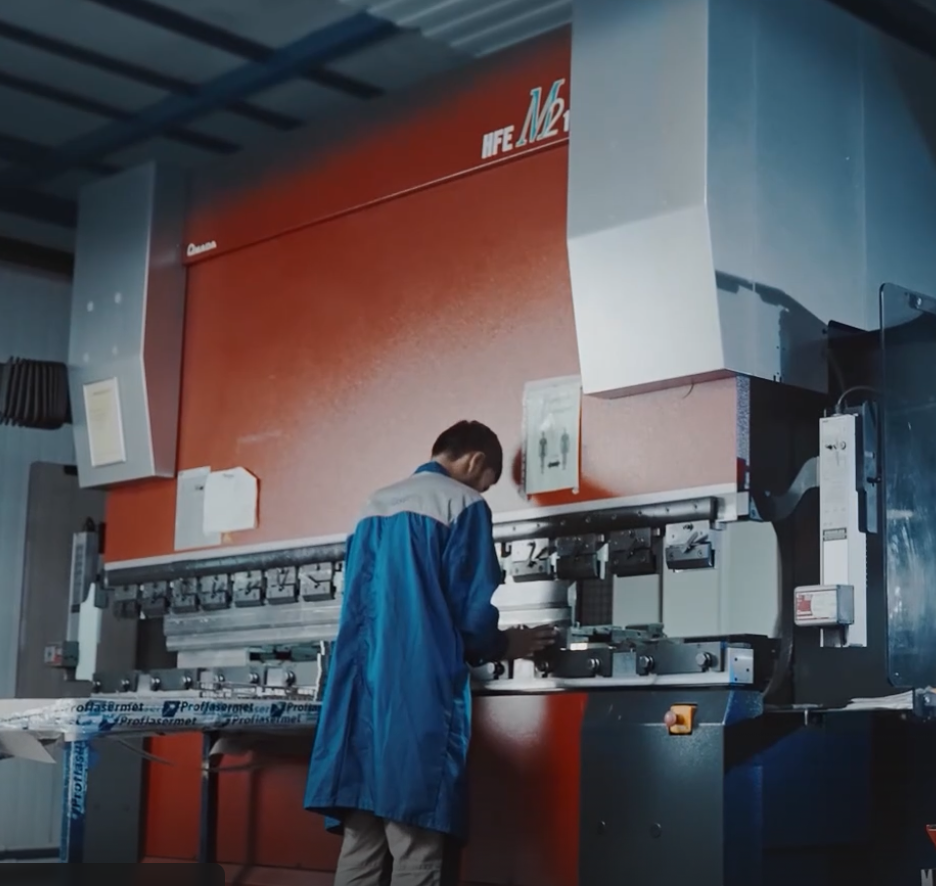
Мы работаем на ручных аппаратах IPG LightWeld — том самом классе оборудования, который сочетает качество лазерного шва с гибкостью под единичные изделия и серии. Варим сталь, нержавейку и алюминий: видовые изделия, корпуса, узлы металлоконструкций; детали под сварку изготавливаем на этой же площадке — резка, гибка, сварка и покраска одним заказом. Подробности и расчёт — на странице лазерной сварки металла: пришлите чертёж, ответим в день обращения.
Частые вопросы
Чем ручной лазерный аппарат лучше полуавтомата и TIG?
Скоростью, минимальным нагревом детали и чистотой шва: тонкий лист не коробится, брызг нет, зачистка чаще не нужна. TIG остаётся выбором там, где лазер избыточен по бюджету или недоступен.
Нужен ли защитный газ при лазерной сварке?
Да, всегда: сварочная ванна защищается аргоном или смесями от окисления. Для титана используют инертную среду особенно строго — без неё шов получает поры и трещины.
Варит ли лазер алюминий?
Да — это одна из сильных сторон технологии: концентрированный нагрев справляется с тугоплавкой оксидной плёнкой, а инертный газ защищает расплав. Именно на алюминии и нержавейке ручные лазерные аппараты раскрываются лучше всего.
Стоит ли покупать ручной лазерный аппарат в мастерскую?
Если сварка — ваш ежедневный процесс, аппарат окупается скоростью и качеством. Для периодических задач выгоднее заказывать сварку на производстве с готовым участком: оборудование, газ, оснастка и допуски уже включены в цену работы.
Другие новости

Заявка
на расчет
на расчет