

Лазерная сварка металла: технологии, преимущества и области применения

Лазерная сварка соединяет металлы сфокусированным лучом: энергия концентрируется в пятне 0,2–1 мм, кромки плавятся и кристаллизуются в узкий прочный шов шириной всего 0,5–1 мм. Главное отличие от дуговой сварки — зона термического влияния 0,5–2 мм против 5–10 мм: деталь почти не греется, тонкий лист не ведёт, а шов часто не требует зачистки. Разберём принцип работы, типы установок и то, где лазерная сварка выигрывает у классических методов.
Принцип работы
- Генерация луча в излучателе — твердотельном, газовом или волоконном.
- Фокусировка оптической системой до пятна 0,2–1 мм.
- Плавление кромок — луч нагревает металл в точке соединения.
- Сварочная ванна — расплав кромок смешивается в единое целое.
- Кристаллизация — быстрое остывание формирует узкий прочный шов.
- Газовая защита — аргон или гелий закрывают ванну от окисления.
Типы лазерных установок
- Волоконные лазеры — современный промышленный стандарт: мощность от 1 до 30 кВт, КПД до 30%, стабильный шов, гибкая доставка луча по оптоволокну — от роботизированных комплексов до ручных аппаратов.
- Твердотельные лазеры (Nd:YAG) — мощность до 6 кВт, длина волны 1,06 мкм; ниша — точечная сварка и микросварка мелких деталей.
- Газовые CO₂-лазеры — 1–20 кВт, длина волны 10,6 мкм; исторически применялись для шовной сварки толстых деталей, сегодня вытесняются волоконными.
Преимущества лазерной сварки
- Узкий точный шов — ширина 0,5–1 мм, отклонение не более ±0,1 мм;
- Минимальный нагрев — зона термического влияния 0,5–2 мм: тонкий лист не коробится;
- Скорость — до 5 м/мин на тонких листах, в разы быстрее дуговой;
- Прочность — шов близок по характеристикам к основному металлу;
- Чистота — нет брызг и шлака, минимальный дым;
- Эстетика — ровный аккуратный шов, для видовых изделий часто без зачистки;
- Автоматизация — от ручных аппаратов до полностью роботизированных линий;
- Труднодоступные места — компактная выходная оптика и волоконная доставка луча.
Какие металлы сваривают лазером
Углеродистые и легированные стали, нержавеющие стали, алюминиевые сплавы, титан, медь и её сплавы, никелевые сплавы, драгоценные металлы. На специализированных комплексах соединяют и разнородные пары — например, сталь с алюминием, что для дуговой сварки практически недостижимо.
Сравнение с традиционными методами
ПараметрЛазерная сваркаДуговая сваркаКонтактная сваркаШирина шва0,5–1 мм3–8 мм5–15 ммЗона термического влияния0,5–2 мм5–10 мм2–5 ммТочностьВысокаяСредняяНизкаяСкоростьДо 5 м/минДо 1 м/минВысокаяТолщина металла0,1–25 мм1–50 мм0,5–6 ммДеформацииМинимальныеЗначительныеУмеренныеБрызги и шлакНетЕстьМинимум
Виды лазерной сварки
- Точечная — отдельные сварные точки с шагом 1–10 мм для тонких листов и мелких деталей.
- Шовная — непрерывный герметичный шов для ёмкостей и корпусов.
- Глубокопроникающая — «кинжальное» проплавление до 25 мм за проход на мощных комплексах.
- Гибридная — лазер плюс дуга: скорость лазера и заполняющая способность дуговой сварки для толстых деталей.
Что влияет на качество шва
- мощность — определяет глубину проплавления;
- скорость — задаёт ширину шва и зону нагрева;
- положение фокуса — выше или ниже поверхности для разных типов соединений;
- защитный газ — аргон для сталей, гелий для алюминия;
- подготовка кромок и зазор — у лазера жёсткие требования к сборке: узкий луч «не прощает» больших зазоров, поэтому точность заготовок критична. Сборку под сварку удобно вести на столах с системой фиксации — как они устроены, мы разбирали в статье про 3D-столы для сварки.
Где применяется
- автопром — кузовные детали, выхлопные системы;
- авиакосмическая отрасль — топливные баки, каркасы;
- электроника — герметизация корпусов, тонкие контакты;
- медицина — имплантаты, инструмент;
- производство корпусов и ёмкостей — видовые изделия из нержавейки;
- ювелирное дело — ремонт и изготовление украшений.
Как заказать лазерную сварку
- Пришлите чертёж узла с типом соединения (стык, нахлёст, тавр) и требованиями к шву — прочность, герметичность, внешний вид.
- Укажите материал и его состояние: покрытие и термообработка влияют на режимы.
- Для серии запросите сварку пробного образца — соединение согласуется до запуска партии.
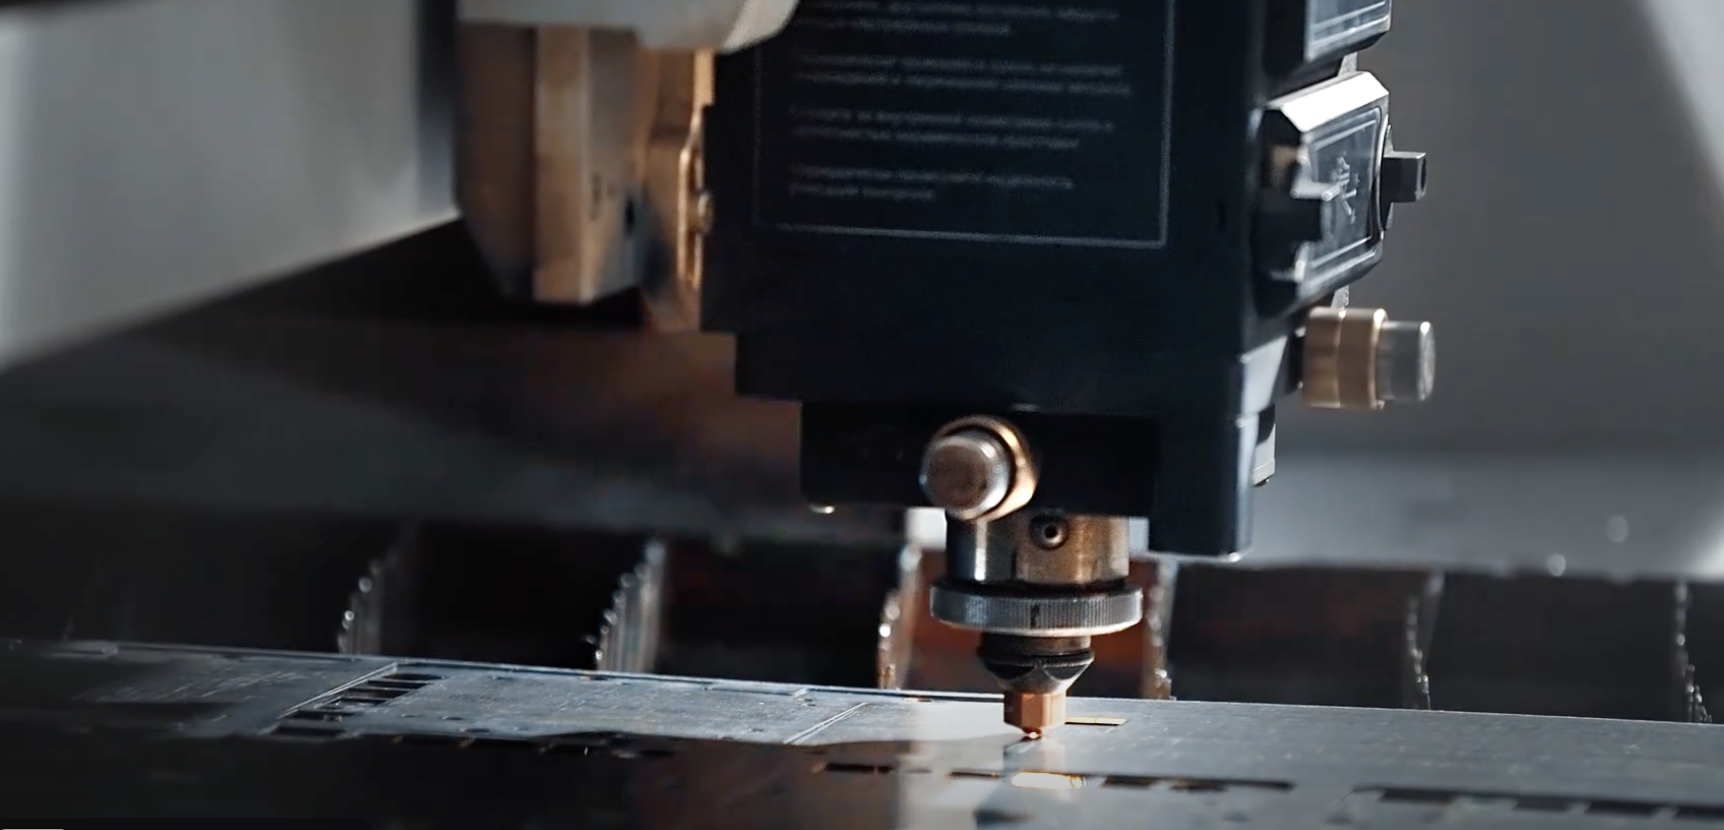
Мы выполняем лазерную сварку металла на оборудовании IPG LightWeld на собственном производстве в Видном: аккуратные швы без деформаций на стали, нержавейке и алюминии — включая видовые изделия, где внешний вид шва критичен. Детали под сварку изготовим здесь же: раскрой и гибка на одной площадке, готовый узел при необходимости уйдёт на порошковую покраску. Пришлите чертёж — технолог подтвердит выполнимость и посчитает стоимость в день обращения.
Частые вопросы
Чем лазерная сварка лучше полуавтомата для тонкого листа?
Зоной нагрева: 0,5–2 мм против 5–10 мм у дуги. Тонкий лист не прожигается и не коробится, а шов получается узким и ровным — без рихтовки и зачистки после сварки.
Виден ли шов после лазерной сварки?
Шов остаётся, но он узкий, ровный и без брызг — на видовых изделиях из нержавейки его часто оставляют без обработки или слегка полируют.
Насколько прочен лазерный шов?
При корректных режимах прочность соединения близка к основному металлу — за счёт глубокого проплавления при малой ширине шва.
Какая подготовка нужна деталям под лазерную сварку?
Точная: узкий луч требует плотного прилегания кромок с минимальным зазором. Поэтому лучший результат даёт связка «резка + гибка + сварка» на одном производстве — заготовки приходят на сварку с точностью лазерного раскроя.

на расчет